

算一笔账:一台注塑机一年漏掉多少钱?
2026年09月28日问注塑厂老板一个最不愿意面对的问题:你的机器,昨天实际打了多少小时的有效产品?不是排班表上的时间,是模具真正出合格件、材料没有浪费的时间。

大多数老板的答案是“大概 80% 到 85%”。
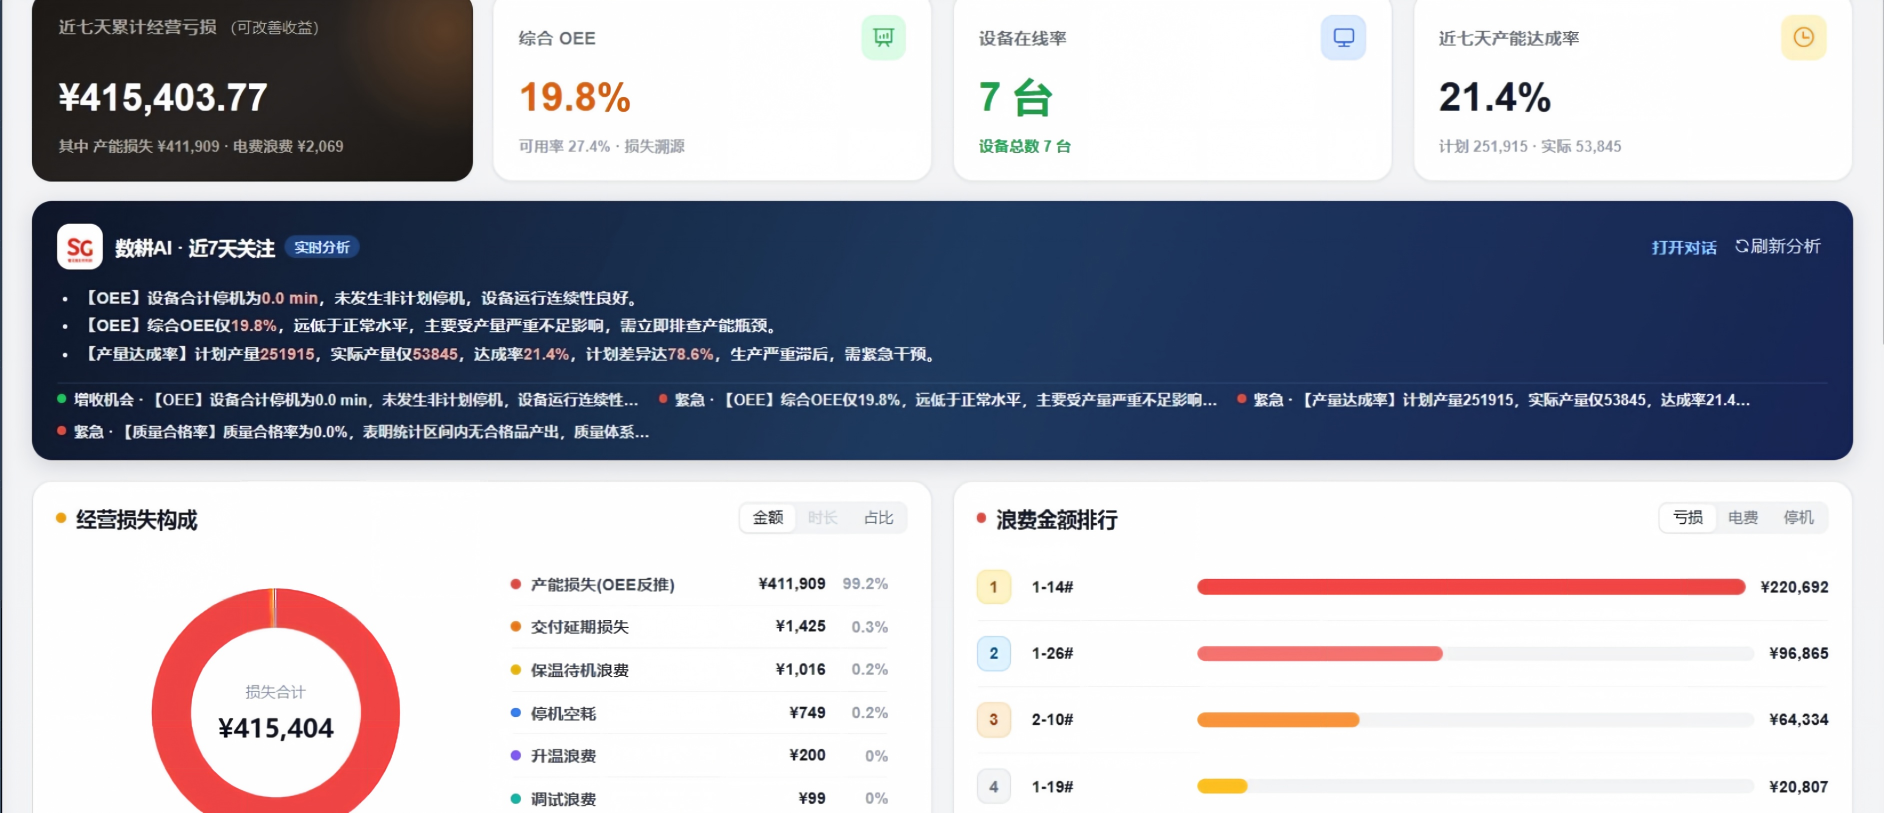
但当我们真正接上设备数据,看到的数字往往在 55% ~ 65% 之间。中间差掉的 20 多个百分点,就是一台注塑机一年几万到几十万不等的隐形损失——它不在财务报表的任何一行,因为它从来没被记成“成本”。
185% 的稼动率,是怎么算出来的?
很多老板的“高稼动率”,来自三个模糊数字的叠加:

计划稼动率:排班表上机器该干活的时间。这最容易看,也最没意义——机器人在位,不等于模具有产出。
实际稼动率:机器真正运转的时间。到这一步,已经把换模、待料、交接班吃饭剔掉一部分。
有效稼动率:只算“稳定产出合格品的时间”。报警停机、调机试模、小故障、首件确认……都不算。

2损失藏在哪?这五类最隐蔽
换模调机:工单切换频繁,换模 1 小时,调机又 40 分钟,人工记录通常只写“换模”。
待料、待模、待检:机器空转等人、等料、等模具,这种碎片化停机最容易被忽略。
微停机:卡料、报警、传感器误判,三五分钟一次,一天几十次,根本进不了报表。
首件/巡检停顿:必要的质控动作,但如果频次和时长没数据,就没人优化。
交接班空档:白班晚班交接,机器停了 15 分钟,班长报“正常生产”。
3算一笔账:一台注塑机一年漏掉多少钱?
下面以一台 250 吨注塑机、行业典型场景做推演(非特定客户数据,仅作参考):

一个 12 台注塑机的车间,如果整体有效稼动率比计划低 15% ~ 20%,一年机会损失就是 50 万到 100 万。这笔钱不是“多花了”,而是“本可以赚、却没有赚到”。
4为什么人工统计永远算不准?
不是财务不专业,也不是厂长不上心,而是传统统计方法有先天盲区:

数据要从设备控制器本身来:PLC 信号、开合模信号、报警代码、产量信号。机器不会“大概”,也不会为了交差而美化数字。
5第一步不是买系统,是先做一次“损失体检”
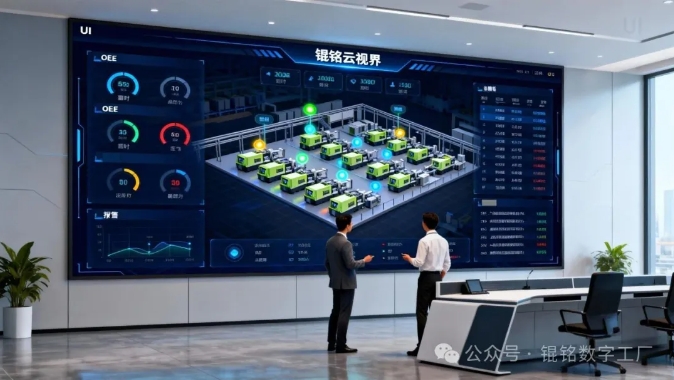
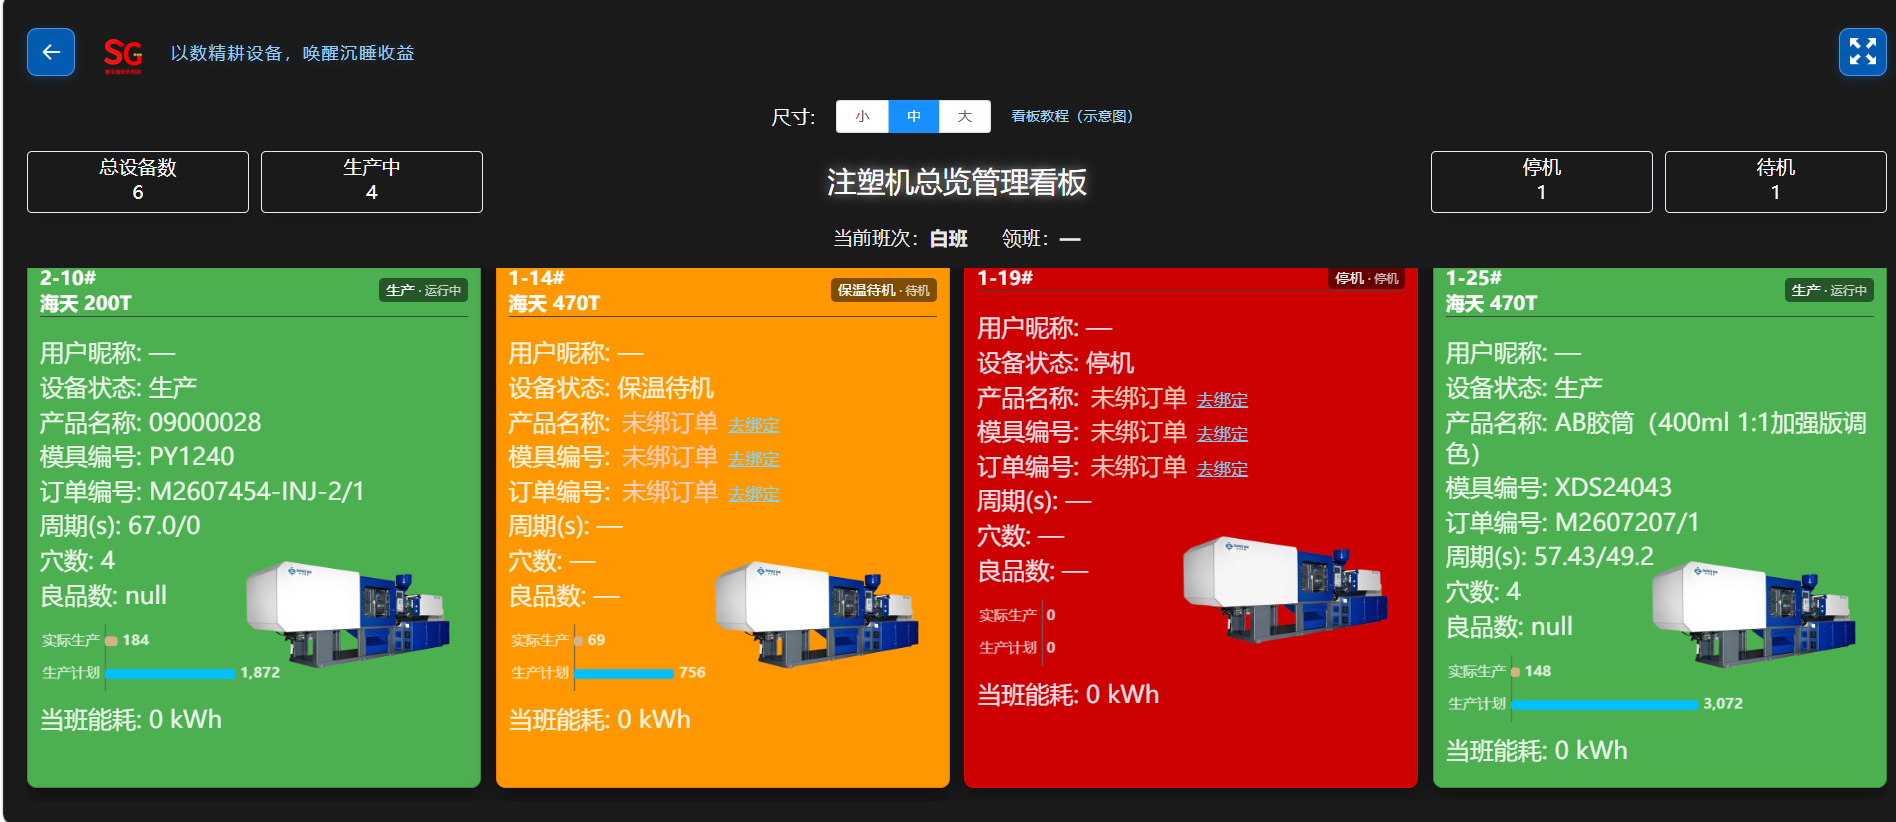
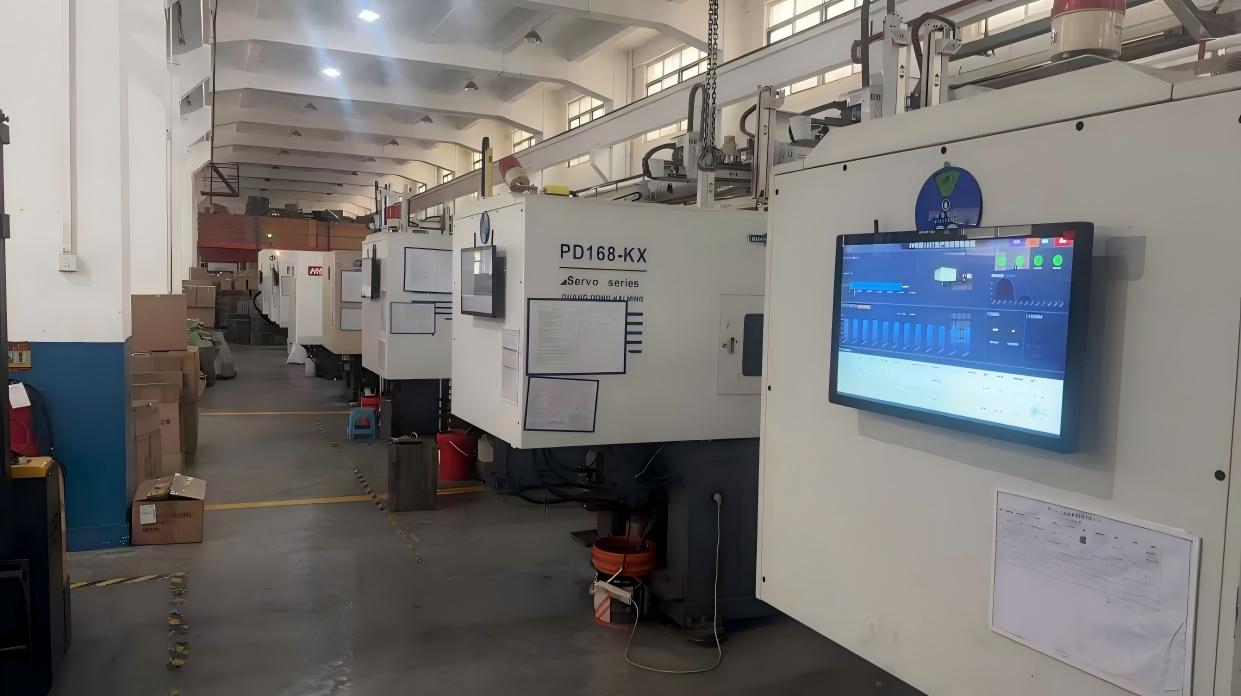
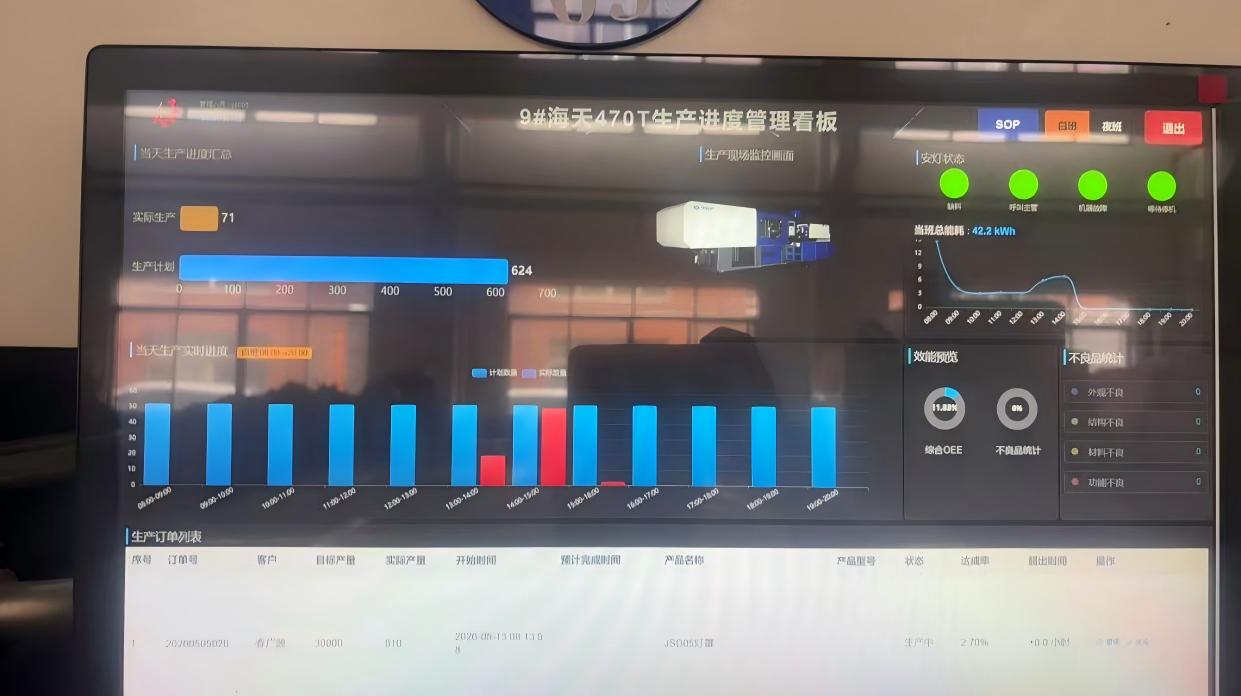
锟铭智能科技的做法,不是先让老板签一套大系统,而是先用设备数据采集网关,把 3 台机器的实时数据接出来跑一周。
一周后你会拿到一份《停机损失诊断报告》,里面包括:
每台机器的真实稼动率曲线(精确到分钟)
停机原因结构占比:换模、待料、微停机、报警分别占多少
按小时折算的机会损失金额
优先级最高的 1 ~ 2 个改善点
数据是设备自己说的,不是我们说的。这个逻辑对所有老板都公平:先看清损失在哪,再决定要不要改善。
微信扫一扫
关注该公众号